Savoir-faire 02
Tournage de précision.
Axes, bagues, brides, entretoises et portées de roulement : les pièces de révolution qui doivent s'ajuster du premier coup. De l'unitaire au lot récurrent, reprises comprises.
La gamme d'usinage
Une pièce de révolution, six opérations.
Derrière un axe ou une bague, il y a un ordre d'opérations pensé avant la première passe. C'est lui qui décide de la précision finale — pas la vitesse de la machine.
- 01
Dressage
On met la face d'appui d'équerre : toutes les cotes de longueur partiront de là.
- 02
Chariotage
L'outil descend le diamètre extérieur sur la longueur voulue, passe après passe.
- 03
Gorge
Un dégagement pour un circlips, un joint torique ou une sortie d'outil.
- 04
Alésage
Le diamètre intérieur : c'est lui qui portera le roulement ou l'axe. La cote critique, le plus souvent.
- 05
Filetage
Au pas exact, extérieur ou intérieur, métrique ou spécial.
- 06
Tronçonnage
La pièce se sépare du barreau, puis on reprend l'autre face si le plan le demande.
Du barreau à la pièce
Trois étapes, un seul critère : la cote.
Le tournage laisse peu de place à l'approximation : une portée de roulement se joue au centième, et un état de surface se voit à l'œil nu. Contrôle systématique avant expédition, sur chaque cote fonctionnelle.
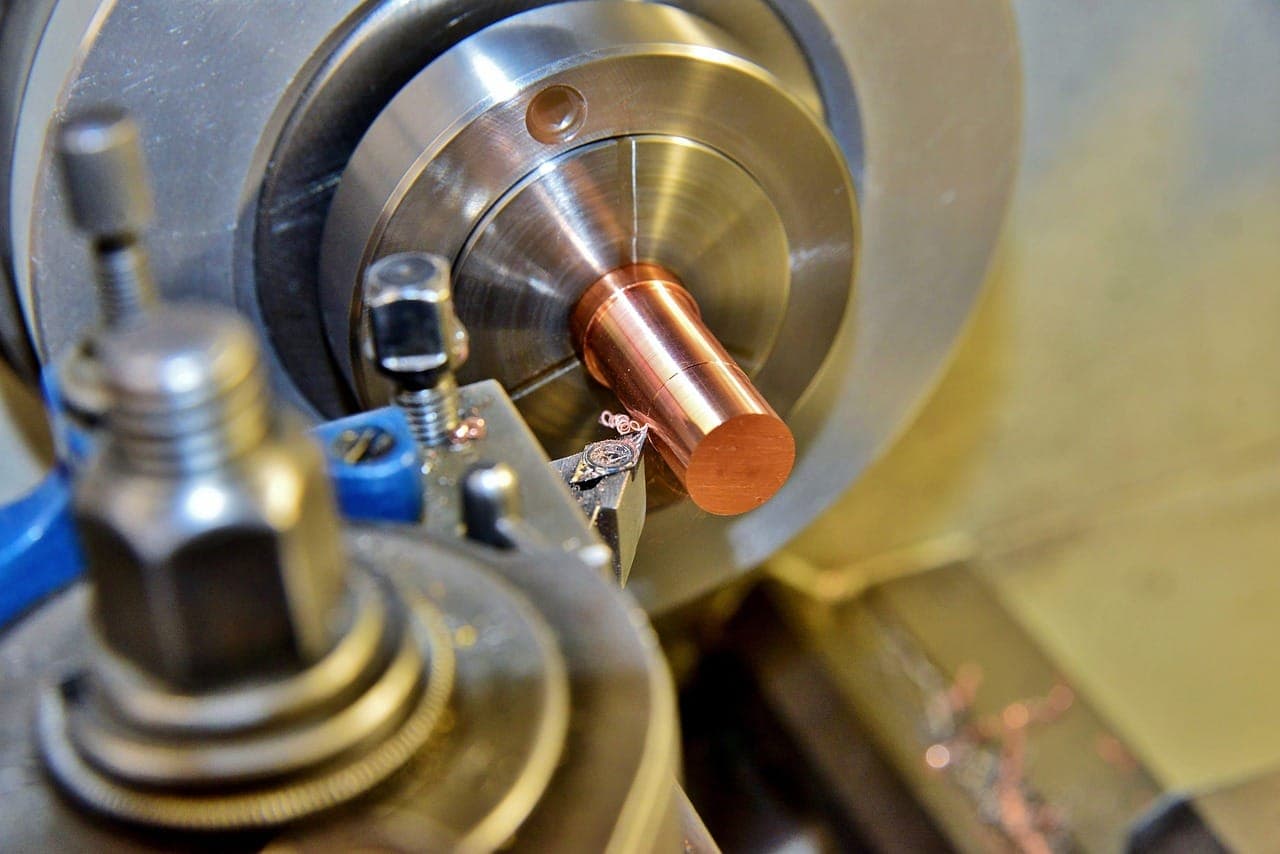
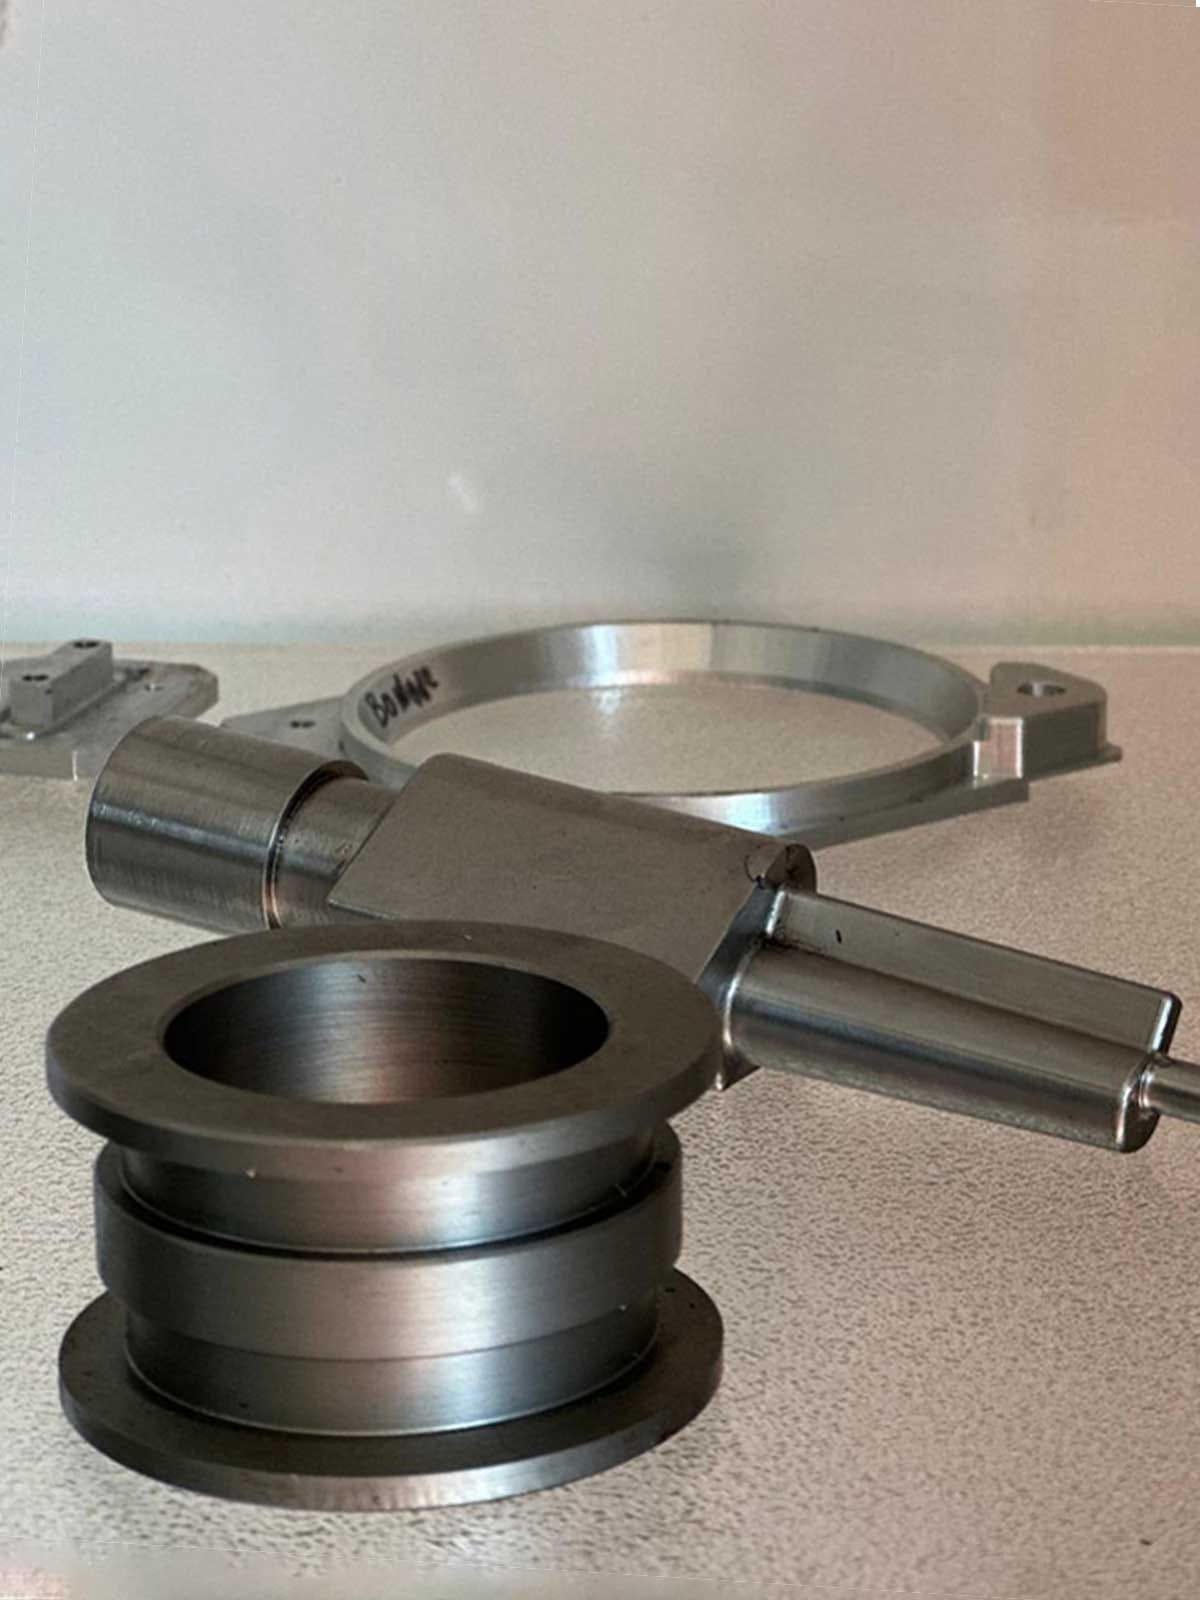
03 · Pièces finies — bague, axes et bride
Matières
Acier, inox, aluminium, laiton, bronze et plastiques techniques. Les alliages traités s'étudient au cas par cas.
Quantités
De la pièce unique de dépannage à la petite série récurrente. Nous chiffrons à partir d'une pièce, sans minimum de commande.
Finitions
États de surface soignés, arêtes cassées, pièces livrées propres et protégées. Traitements de surface sous-traités sur demande.
Tournage — questions fréquentes
Avant de nous confier une pièce de révolution.
Un doute sur une cote d'ajustement ou une matière ? Appelez-nous : nous préférons corriger un plan avant l'usinage plutôt qu'après.
Quelles pièces tournez-vous le plus souvent ?
Des axes, des bagues, des entretoises, des brides, des corps de vérin et des portées de roulement. Autrement dit, tout ce qui tourne autour d'un axe et doit s'ajuster précisément sur autre chose.
Pouvez-vous refaire une pièce dont je n'ai plus le plan ?
Oui, c'est une demande fréquente en maintenance. Nous relevons les cotes sur la pièce usée ou cassée, nous reconstituons le dessin, et nous vous soumettons notre relevé avant de lancer l'usinage. Les cotes d'ajustement sont validées avec vous.
Faites-vous les reprises après tournage ?
Oui. Perçages transversaux, fraisages de méplats, rainures de clavette ou taraudages sont repris sur nos centres d'usinage. Vous n'avez qu'un seul interlocuteur pour la pièce complète, plutôt que deux sous-traitants à coordonner.
Travaillez-vous les matières difficiles en tournage ?
Nous tournons couramment l'acier, l'inox, l'aluminium, le laiton, le bronze et les plastiques techniques. Pour les alliages spéciaux ou les états traités, nous étudions la faisabilité au cas par cas avant de nous engager sur un délai.