Aller au contenu principal
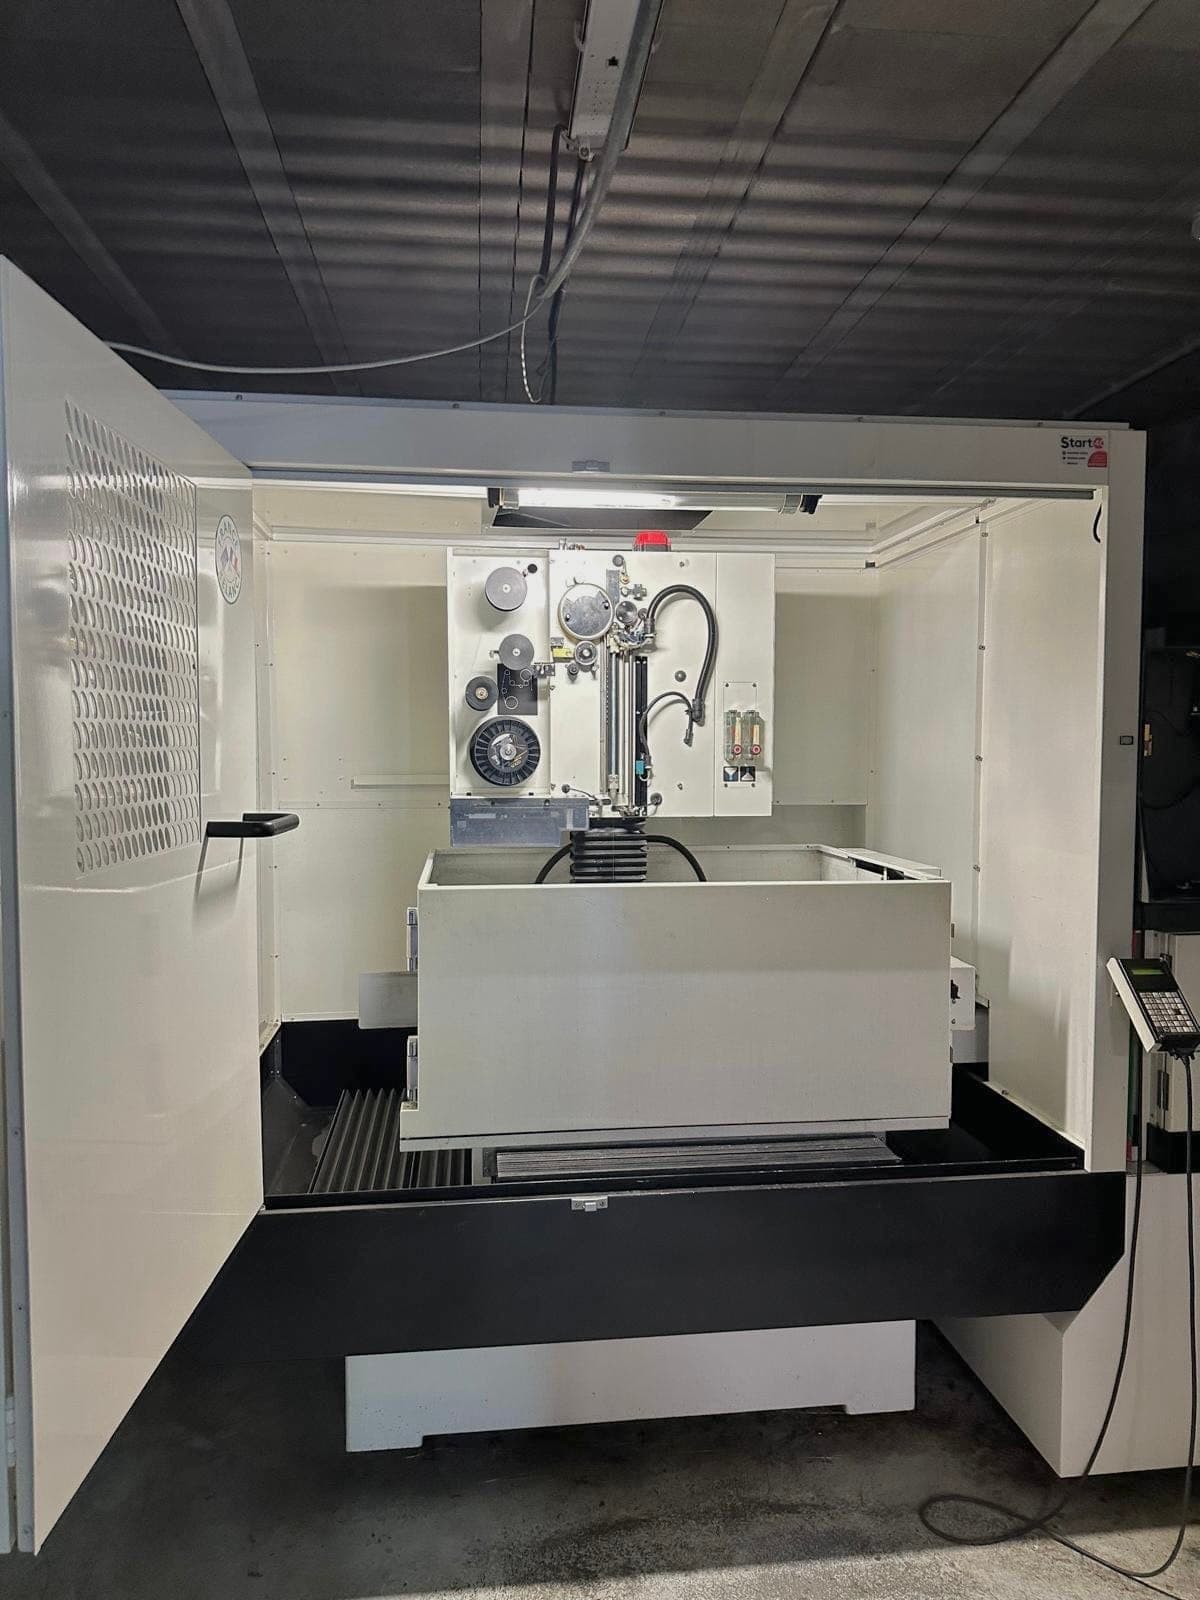
Machine d'électroérosion à fil dans l'atelier MB Concept à Beaucourt

Savoir-faire 03

Électroérosion à fil.

Le procédé des géométries qu'aucune fraise n'atteint : angles vifs, formes négatives, aciers trempés et pièces trop fines pour être bridées. Sans effort de coupe, donc sans déformation.

Deux façons d'enlever de la matière

La fraise ou le fil ?

Nous avons les deux à l'atelier, et aucun intérêt à vous vendre le procédé le plus cher. Voici, honnêtement, ce que chacun sait faire — et là où il s'arrête.

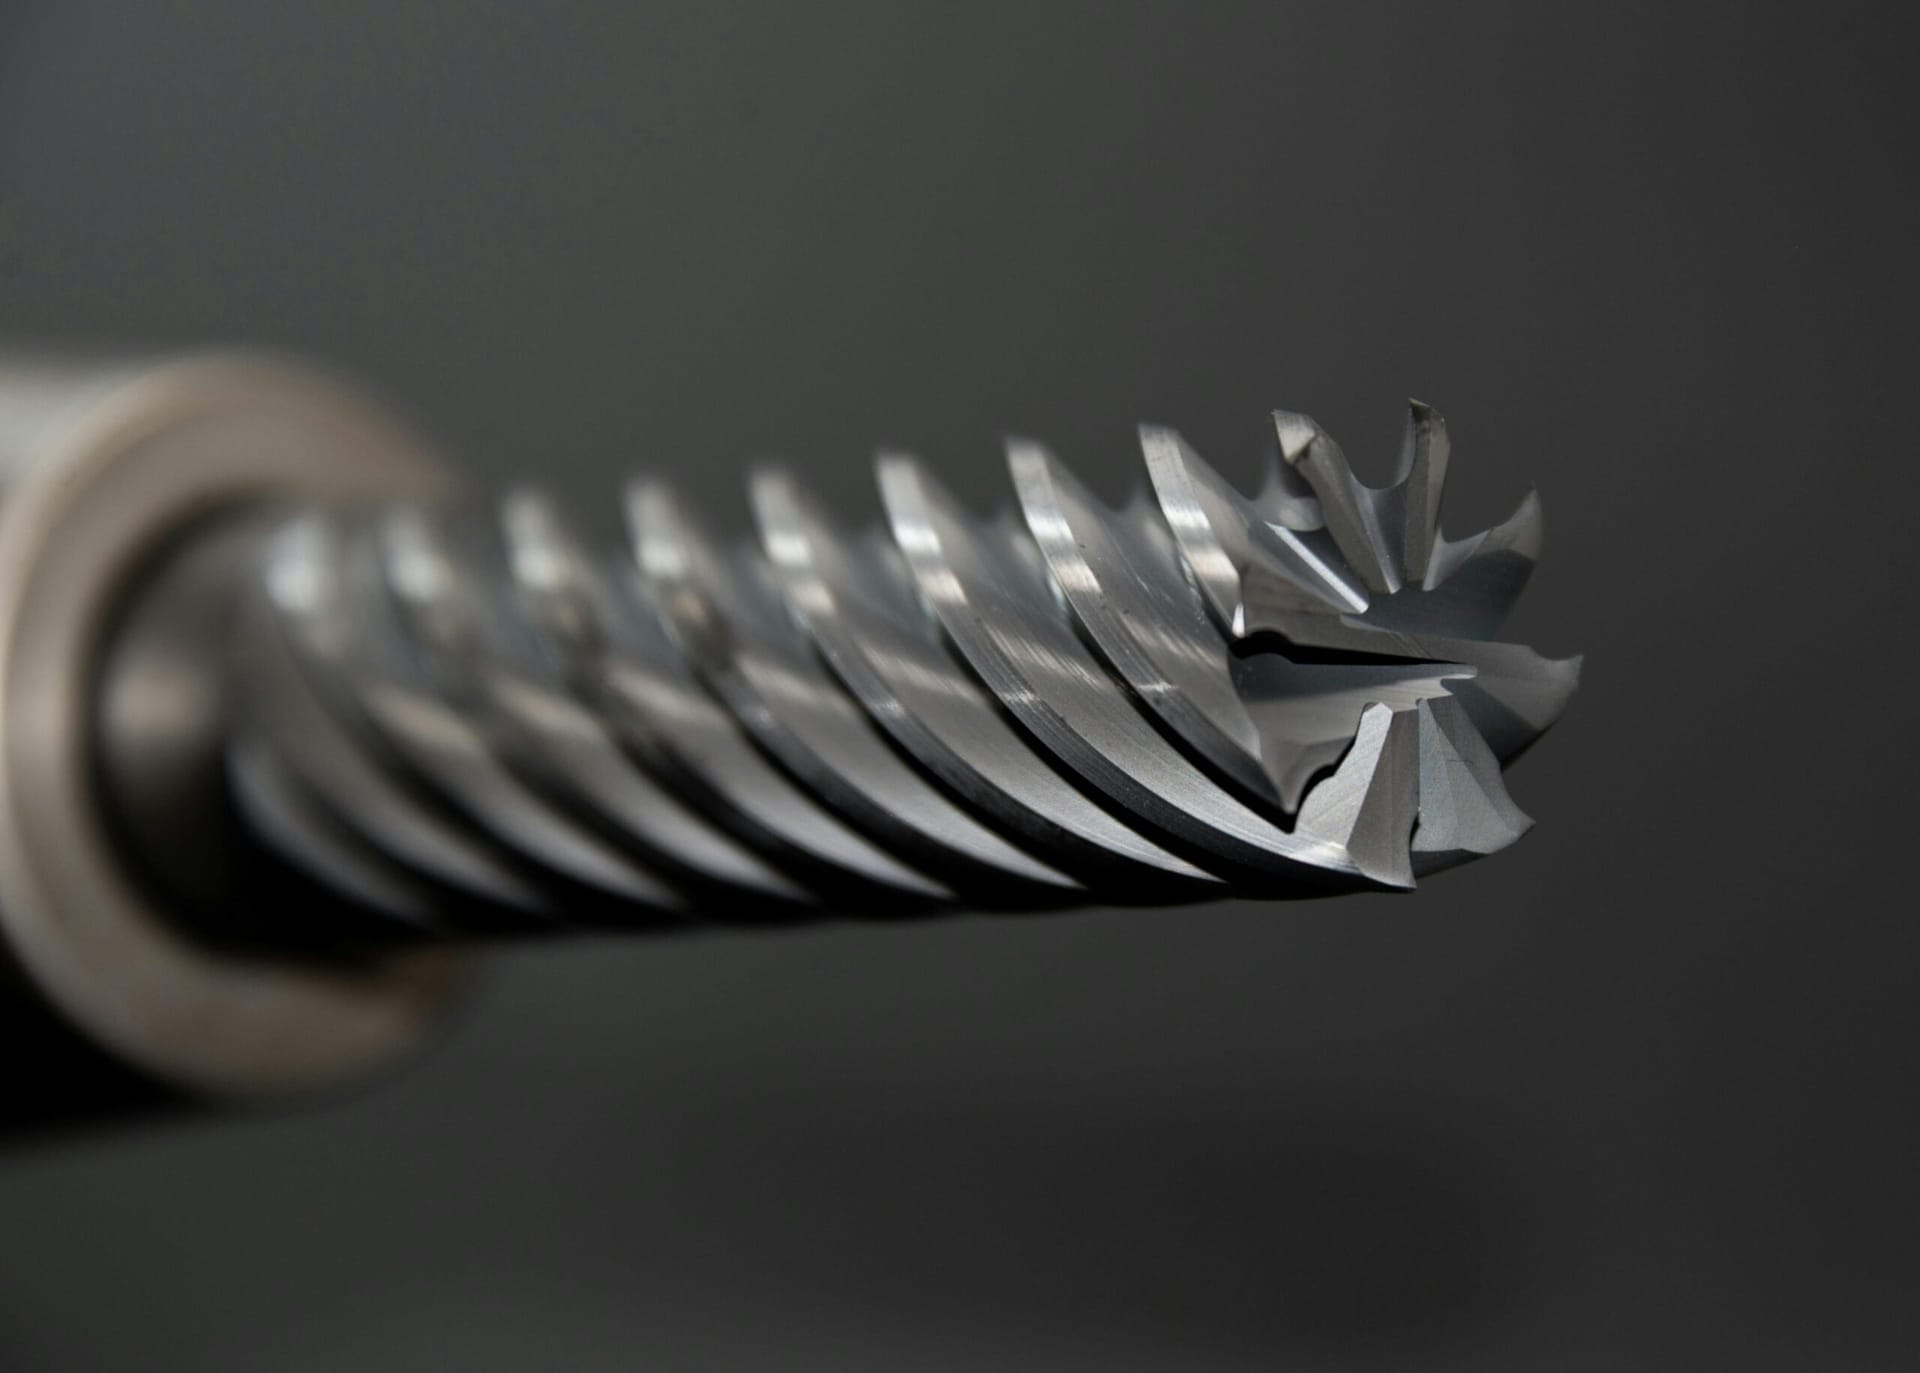
Fraise carbure à plaquettes hélicoïdales, gros plan

L'outil coupant

La fraise pousse dans la matière

Elle enlève vite et coûte moins cher : c'est le bon choix dans neuf cas sur dix. Mais elle exerce un effort sur la pièce, elle s'use contre les matériaux durs, et elle laisse toujours le rayon de son outil au fond des angles.

  • Le meilleur rapport temps / prix
  • Toutes matières, y compris les plastiques
  • Volumes importants enlevés rapidement

S'arrête devant : acier trempé, angle vif, pièce trop fine pour être bridée.
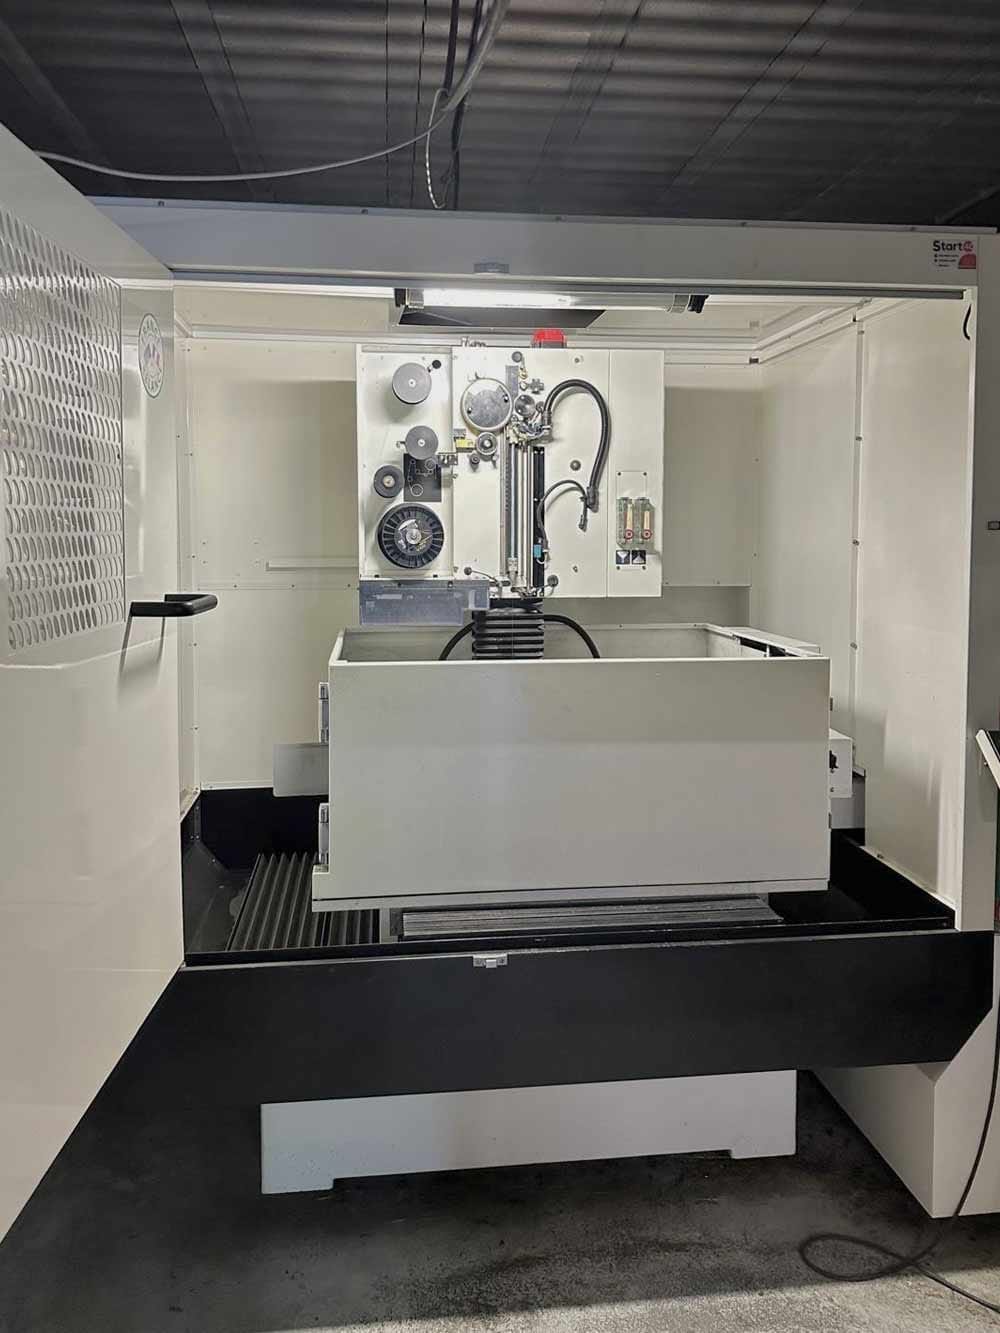
Tête de guidage et bac de travail de la machine d'électroérosion à fil de MB Concept

L'étincelle

Le fil ne touche jamais la pièce

Un fil de laiton descend dans la pièce immergée et décharge des milliers d'étincelles par seconde. Chacune arrache une infime quantité de matière. Aucun effort de coupe : rien ne pousse, rien ne vibre, rien ne se déforme.

  • La dureté du matériau n'a plus d'importance
  • Des angles vifs, pas des congés d'outil
  • Aucune déformation, même sur pièce fine

Sa condition : le matériau doit être conducteur. Plus lent, donc réservé à ces cas-là.
Les bons cas d'usage

Quand la fraise ne passe pas.

  1. 01

    La pièce est déjà trempée

    Traitement thermique passé, dureté au-delà de ce qu'une fraise supporte. Le fil, lui, ne s'use pas contre la matière : il continue de couper comme au premier jour.

  2. 02

    L'angle est trop vif

    Un logement de clavette, une queue d'aronde, un profil qui doit rester carré au fond. Une fraise y laisse toujours son rayon ; le fil descend sous le dixième.

  3. 03

    La pièce est trop fine pour être bridée

    Lamelles, tôles empilées, pièces élancées : tout ce qui se déformerait sous l'effort de coupe ou sous la pression d'un étau se découpe sans contrainte mécanique.

Dans tous les autres cas, un fraisage sort la pièce plus vite et moins cher — et nous vous le dirons. Le fil n'a d'intérêt que là où il est irremplaçable.

La machine d'électroérosion à fil de l'atelier MB Concept, vue d'ensemble
Notre machine de découpe fil · Beaucourt

De votre plan à la pièce

Quatre étapes, et rien qui parte sans être mesuré.

  1. 01

    Lecture du plan

    Nous identifions les contours à découper, les angles critiques et le sens de dépouille. C'est ici que se décide si le fil est le bon procédé — ou si un fraisage coûterait moins cher.

  2. 02

    Trou d'amorçage

    Pour une découpe intérieure, un perçage donne au fil son point d'entrée. Sa position n'est pas anodine : elle laisse une trace, on la place hors des zones fonctionnelles.

  3. 03

    Découpe

    Le fil parcourt le contour programmé, immergé, sans effort de coupe. On peut enchaîner plusieurs passes pour affiner l'état de surface et resserrer la cote.

  4. 04

    Contrôle

    Vérification des cotes fonctionnelles sur marbre avant expédition, avec les valeurs relevées. Rien ne part sans être mesuré.

Électroérosion — questions fréquentes

Le fil, le laser, la fraise : lequel pour votre pièce ?

Nous n'avons aucun intérêt à vous vendre le procédé le plus cher. Si un fraisage suffit, nous le disons — c'est souvent plus rapide et moins onéreux.

  • Quelle est la différence avec une découpe laser ou jet d'eau ?

    Le laser et le jet d'eau découpent vite, mais laissent une zone thermiquement affectée ou un état de bord moins net. L'électroérosion à fil est plus lente et beaucoup plus précise : c'est le procédé de la pièce mécanique fonctionnelle, pas de la découpe de tôle en série.

  • Faut-il que la pièce soit conductrice ?

    Oui, c'est la seule contrainte réelle du procédé : il découpe les métaux et les alliages conducteurs — aciers, inox, aluminium, cuivre, carbure. Les plastiques et les céramiques ne s'usinent pas au fil ; nous les traitons par fraisage.

  • Peut-on découper une pièce déjà traitée thermiquement ?

    C'est même le cas idéal. Comme il n'y a aucun effort de coupe, on découpe après trempe sans risque de déformation et sans usure d'outil. Cela évite de reprendre une pièce qui aurait bougé au traitement.

  • Quelle précision atteignez-vous en découpe fil ?

    Nous travaillons couramment au micron sur les contours fonctionnels, avec des angles internes dont le rayon reste sous le dixième. Pour les tolérances les plus serrées, nous en discutons à la lecture du plan avant de nous engager.

Une géométrie que personne ne veut usiner ? Montrez-la-nous.

Envoyez le plan ou une photo de la pièce : nous vous disons si le fil est la bonne réponse, et à quel coût.